
 客户端
 媒体矩阵
 企业邮箱
 工经号


在江苏常州国家高新区生命健康产业园,一家制药企业的厂房屋顶铺满深蓝色光伏板,储能系统静默运转,数字孪生大屏上,全厂能耗与碳排放数据实时跳动——这里是扬子江药业集团江苏紫龙药业有限公司。近期,这家企业获评国家级绿色工厂、国家绿色供应链示范企业。
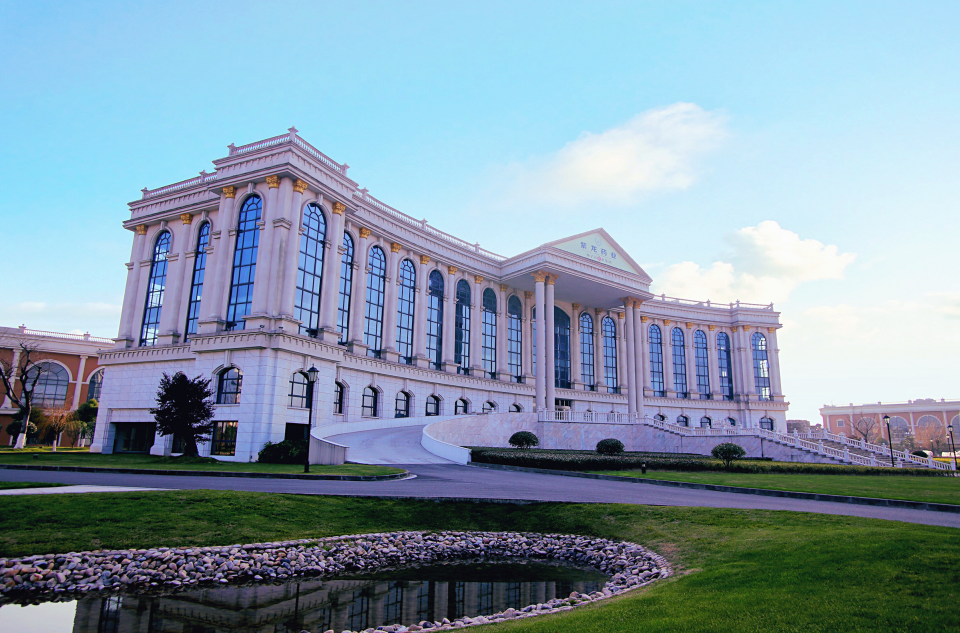
在这家工厂,绿色可持续被嵌入顶层经营战略的“必答题”。近年来,企业确立了“技术研创高端化、生产制造数智化、全链管控绿色化”的发展主线,搭建起“管理体系、清洁能源、数字碳控、资源循环、绿色产品”五位一体的全链条绿色低碳体系。通过落地21项数字化场景、13项AI智能应用,实现生产效率提升25.61%,单位产值综合能耗下降40%,碳排放下降31.58%,走出了一条生物医药领域智能制造与绿色制造深度协同的转型路径。
破题:“绿色”与“数智”的双向奔赴
制药行业工序繁多、洁净生产标准严苛,灭菌、制剂等工段大量耗用工业蒸汽,是主要能耗痛点。传统模式下,绿色减排依赖末端治理,数智化改造侧重提质增效,二者各走各路,难以协同生产效率、运营成本与低碳发展三大目标。
紫龙药业的破局之道,在于将绿色化与数智化深度绑定,实现双向赋能。
“数智化是绿色化的技术底座。”紫龙药业安环部负责人倪健介绍。工厂依托能碳管控平台、数字孪生与AI算法,实现能耗碳排放的实时监测与智能调优;打通供应链全链路数据,支撑碳足迹认证、资源循环利用与光储一体化项目高效运行。
与此同时,绿色化反向牵引数智化迭代升级——将能耗、碳排放纳入系统优化目标,借助绿色技改产生的降本收益反哺数字化投入,推动绿色数字文化落地,形成“数智赋能绿色降本、收益反哺数智升级”的良性循环。
倪健深有感触地说,在具体实践中,AI算法有了“用武之地”。工厂生产关键设备数控化率达100%,智能制造成熟度达三级,落地13项AI智能应用场景。
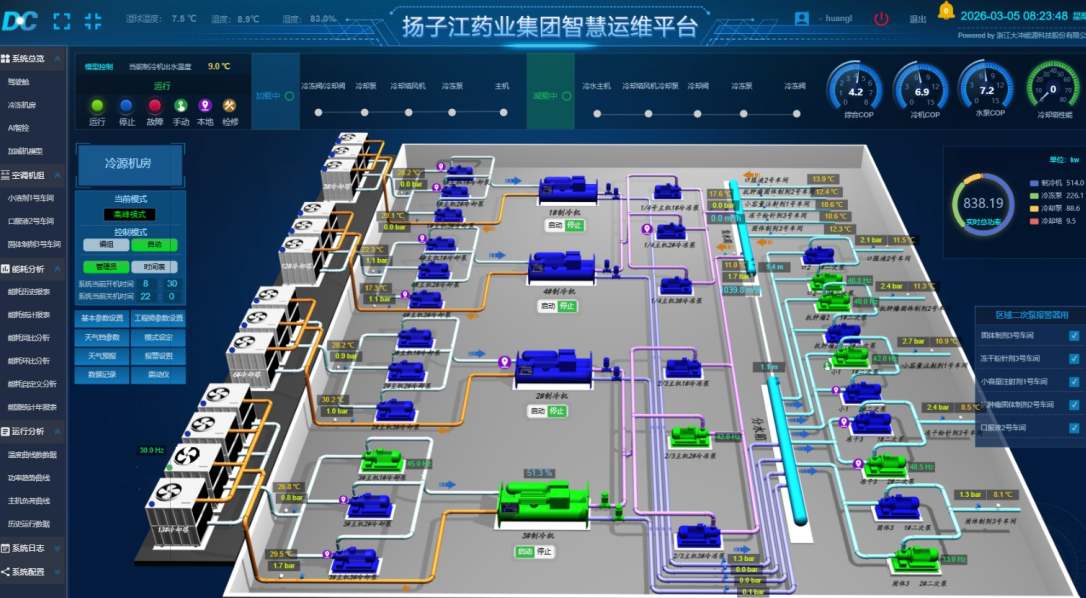
在绿色制造领域,AI聚焦高耗能设备管控、工艺参数调优、能碳数据分析、设备预测性维护等方向。以智能冷源控制系统为例,AI算法结合环境温度、生产负荷自动优化冷冻水温,动态调节设备运行状态,削减无效能耗。此外,AI对配液、灌装等关键工序闭环调参,降低了物料消耗;AI赋能的能碳管理平台自动完成能耗分析、能效对标与碳足迹核算,精准定位耗能短板,为节能技改提供数据依据。
体系:五位一体协同闭环
“我们构建的‘五位一体’绿色低碳体系,并非五个维度的简单叠加,而是一套有机协同的闭环系统,”倪健说。
工厂设立近零碳工厂建设管理工作小组,出台专项管理制度,将碳减排纳入考核,建立供应商绿色准入机制。数字碳控作为技术枢纽,打通多套数字化系统,统筹光伏储能、生产、废弃物处置数据,实现能源与碳排放动态监测,串联其余四大板块。清洁能源的光储项目、资源循环的水与固废回收、绿色产品的工艺优化,全部在管理制度约束下,由数字碳控平台采集反馈运行数据,再反向优化管理要求与产品工艺。通过高层牵头的专项小组统筹协调,定期开展复盘,避免各维度割裂脱节,实现体系闭环运转。
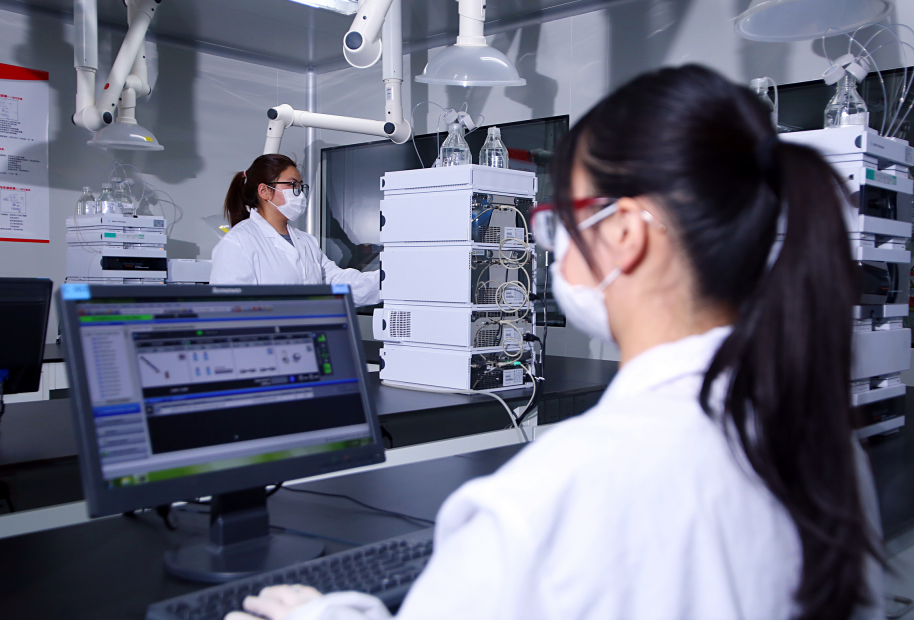
在水资源循环利用这一制药行业的“硬骨头”上,紫龙药业交出了一份亮眼的成绩单——水资源循环利用率达92.48%,固废综合利用率达94.47%,单位产值综合能耗下降16%。
制药行业洁净生产对水质标准严苛,废水杂质组分复杂,水资源回用难度极大。企业采用多类关键技术破解行业难题:实施污水站技术改造,将设备冷却、工艺排水收集处理后回用于循环系统,水质达到《城市污水再生利用城市杂用水水质》要求后,回用于厂区绿化浇灌、道路冲洗,以及冷却塔的循环冷却,减少新鲜水取用;依托能碳数字化管控平台,对全厂用水点位实时计量监测,精准管控各工序耗水,及时发现跑冒滴漏。通过工艺技改、水处理设施、数字化管控三者结合,构建分级梯级用水体系,在满足GMP药品生产规范的前提下,大幅降低新鲜水取用。
突破:80%碳排放抵消背后的“能量密码”
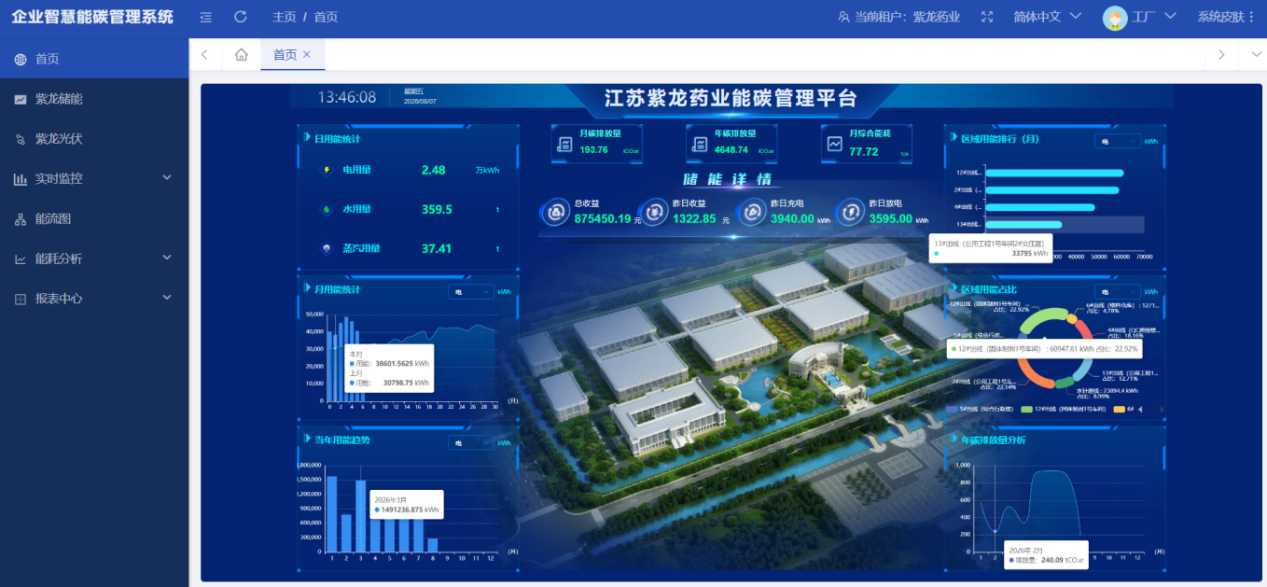
倪健解释,“我们部署了1.75MW分布式光伏+2MW储能系统,实现绿电占比100%,年减排CO₂1714吨,碳排放抵消比例达80%——这一水平在国内制药行业处于领先示范地位。”
能碳管理平台与碳排放管控系统的深度融合,为这一成绩提供了有力支撑。工厂依托数字孪生、AI预测算法,对冷冻机组、空调、空压机等高能耗设备开展24小时动态监测。数字孪生技术构建了工厂公用工程虚拟仿真模型,还原冷源、空调等系统运行状态,直观复现设备能耗流向。结合AI算法开展模拟推演,预判不同生产负荷下能耗与碳排放变化,预演技改方案效果;同步实现设备故障预警、异常能耗溯源。相较于传统人工抄表、事后统计的管理模式,这一体系实现了由事后分析向事前预判、实时调优的跨越。
剩余20%的碳排放主要来自食堂天然气直接燃烧排放、部分供应链范围三排放,以及洁净车间工艺生产过程难以完全消除的排放。按照《2024—2028零碳路径规划》,紫龙药业目标为2027年实现运营边界内碳中和。
除持续挖掘内部节能技改潜力、推进蒸汽管道改造等技改项目外,工厂将采取“自发自用+市场化绿电交易”组合方式,搭配高质量碳信用完成剩余末端抵消,坚持内部减排优先、抵消为辅的原则。
创新:原研药与绿色工艺“双轮驱动”
紫龙药业的核心产品注射用磷酸左奥硝唑酯二钠,是我国原研创新药,具备全新化学结构、完整专利保护。该产品构建了从新药研发——原料药提取——成品制造——临床应用的全生命周期绿色供应链生态。
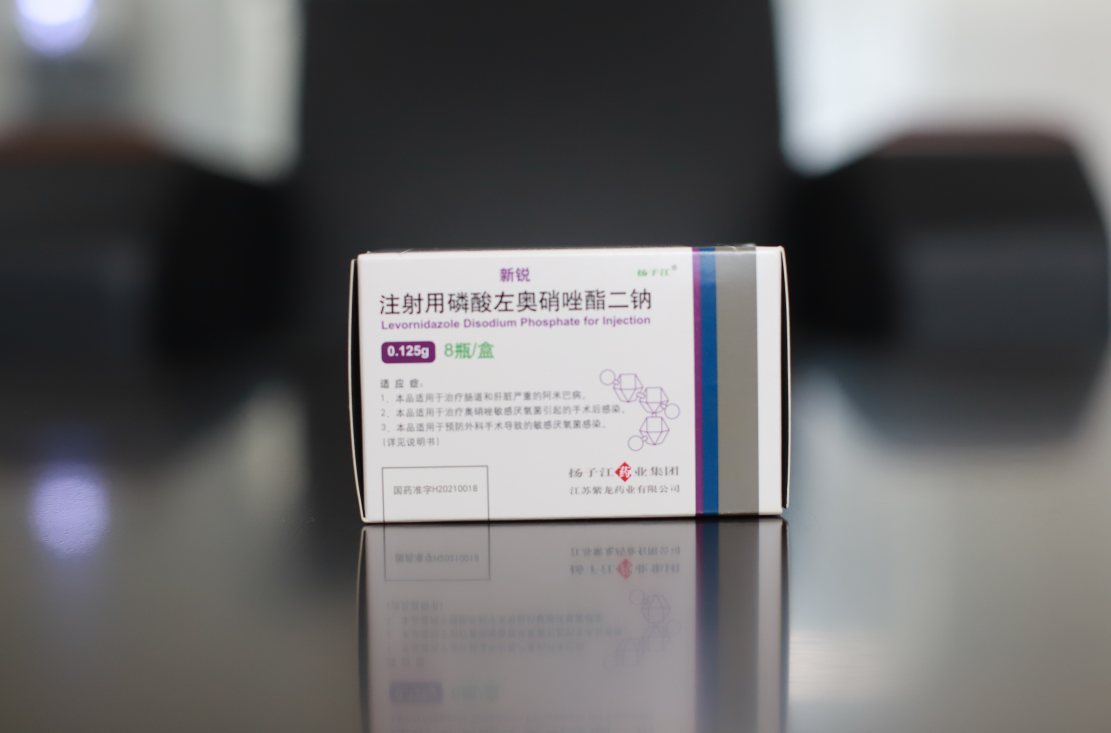
原研创新与低碳工艺形成了双轮驱动:以原研创新为根基,同步优化合成制备工艺,削减有机溶剂消耗,降低生产全流程碳足迹。绿色工艺设计从新药研发阶段便纳入考量,在工艺设计源头规避高污染、高消耗路线,而非仅在生产端做末端治理。以注射用磷酸左奥硝唑酯二钠为例,项目开发了pH调配及无害化处理、高效纳滤等绿色生产技术,在提升纯度的同时实现绿色生产。
细节:小创造里的大文章
绿色生产理念渗透到紫龙药业的每一个细节。
冻干车间的包装形式变更便是一个生动案例。该车间取消了包装设备的泡罩机和入托机使用,对产品采用立式裸瓶方式进行包装,每盒包装瓶数由4瓶变为12瓶,包装盒所占空间大幅缩小。这一改变极大提升了产品包装效率,降低了生产、贮存、物流成本,同时每年可减少约10728.7公斤塑料用量,减少碳排放3933.76吨。包装储存空间较以往减少186%,每年包装成本降低约18.4万元。
固体制剂车间将醇包衣改为水包衣,每批减少95%乙醇191.76公斤,年生产60批可减少VOCs排放量10.93吨,降低大气污染及危废处理压力,这一做法可在制药行业同类包衣工序推广。
此外,工厂将多索茶碱说明书内容直接印刷于药盒上,取消每盒独立说明书,单批减少说明书约13300张,年度预计减少383万张,合计一年可减少约10840公斤用纸量。
转化:从标杆到竞争力
作为常州市唯一入选《江苏省临床优势药品目录(第一批)》的企业,紫龙药业在绿色制造方面的标杆效应正转化为实实在在的产品竞争力。企业践行“绿色降碳就是降成本”理念,通过工艺技改、光储一体化、数字能碳管控,持续降低能耗物耗与生产端成本。同时将低碳工艺、全链条碳管控融入药品研发生产,实现产品碳足迹可核查,形成“临床价值+绿色属性+成本可控”的三重优势。
在集采、入院采购环节,绿色工厂认证作为工信部权威资质,为企业合规稳定、可持续保供能力提供了有力背书。绿色技改带来的成本优势,进一步支撑产品报价竞争力,在医疗机构遴选、入院准入、供应链评审等场景中,绿色制造资质形成差异化优势。
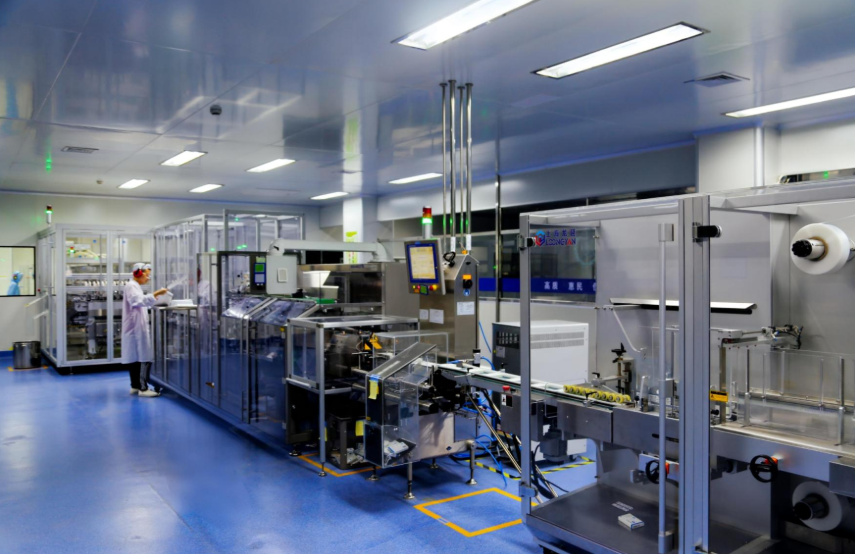
紫龙药业主要负责人介绍,面向未来,紫龙药业将持续提升智能制造水平,迭代升级数字化系统,拓展AI能碳应用场景,向着国家级卓越工厂、国家零碳工厂等级目标攻坚;力争2027年实现运营边界内碳中和;持续优化制剂绿色工艺,巩固水资源、固废资源循环利用水平。
在行业层面,紫龙药业依托国家级绿色工厂、绿色供应链的实践积累,将联动中国节能协会,加大生物医药行业绿色发展推广力度,积极参与行业绿色标准的制定工作,对外输出制药企业五位一体绿色低碳体系建设实操方案,在行业平台分享近零碳工厂建设经验,将产品碳足迹核算、制药能碳管控的实践成果转化为可复用经验,助力生物医药绿色制造相关标准完善。(冷一杰 言吉 穆涵)