
 客户端
 媒体矩阵
 企业邮箱
 工经号


近日,走进位于姚桥镇的江苏瑞尔隆盛叶轮科技有限公司液压控制单元智能化工厂,机器运转声此起彼伏,各条生产线高效运转,一派热火朝天的生产景象。不久前,该工厂成功入选2026年江苏省先进级智能工厂,以数智化转型成果,彰显本土汽车零部件企业的硬核实力。
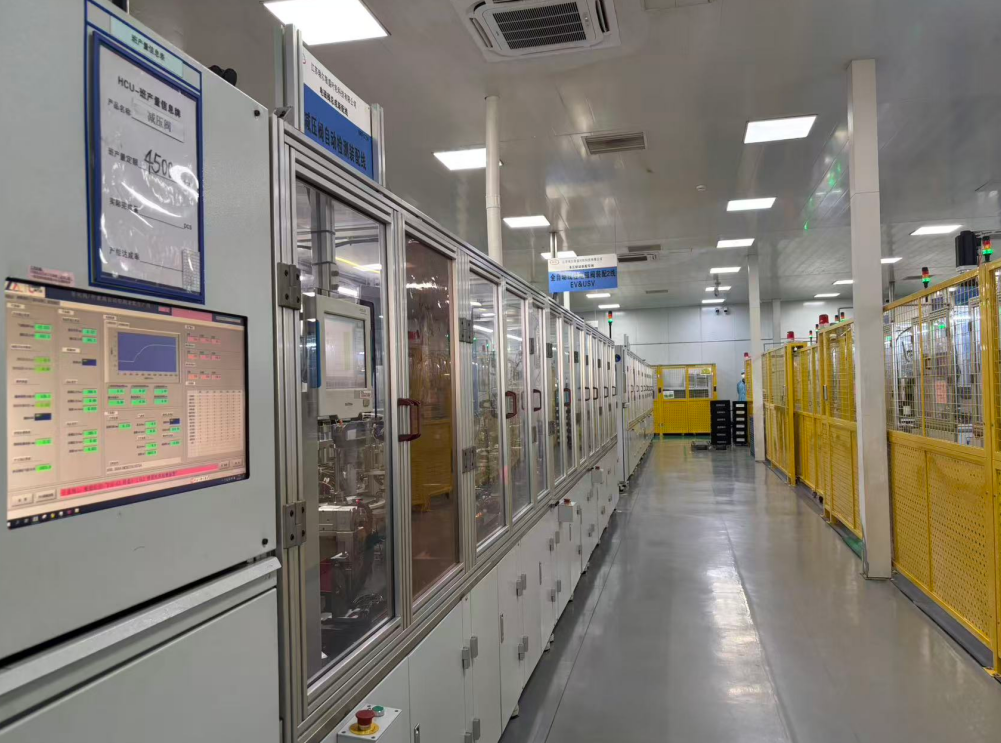
在减压阀自动检测装配线上,物料经振动盘精准输送至各工序完成水平移料,依次通过高压、气密等多项性能严苛检测,最终生成包含产品全参数与测试结果的专属二维码,全程循环作业,每8秒即可完成1个减压阀生产;总成装配线上,机械臂自动抓取来料箱内原料,扫码识别后精准置入托盘,物料有序完成压装、选装、检测等全流程装配,每60秒就有1件成品顺利下线,智能化生产效率显著提升。
江苏瑞尔隆盛叶轮科技有限公司由江苏瑞尔隆鼎实业有限公司出资设立,成立于2015年11月,是一家集汽车液压控制单元(HCU)研发设计、生产制造、销售服务于一体的高新技术企业。
汽车液压控制单元作为防抱死制动系统(ABS)的核心执行部件,可接收电子控制单元信号,实时调节轮缸压力,避免紧急制动时车轮抱死,有效保障车辆制动方向稳定性。该产品由单向阀、常开阀、隔离阀、补液阀及常闭阀等多类阀体组成,单个阀体又包含十余种精密零部件,生产工艺复杂、技术门槛高,此前长期依赖国外进口。
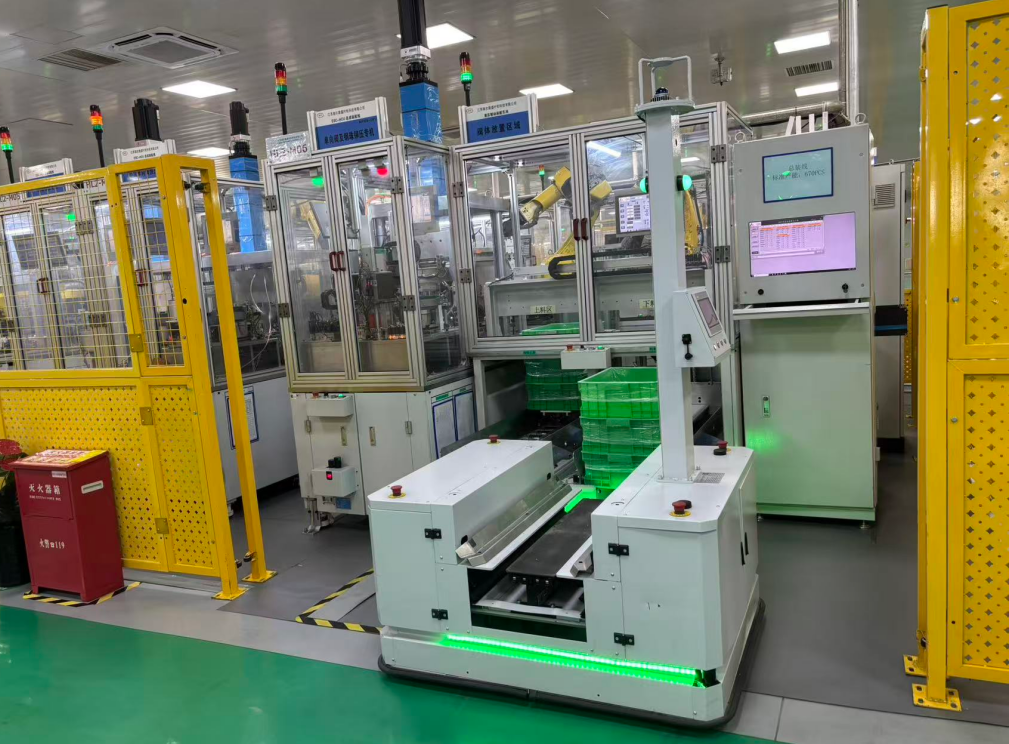
“企业成立之初,就立志打破国外技术垄断,实现汽车液压控制单元国产化替代。”瑞尔隆盛液压制动事业部总经理雷相华表示,近年来,企业聚焦数字化智造升级,全力打造集自动化生产、数字化管控、智能化运维于一体的现代化智能工厂,推动汽车液压控制单元生产迈入智能化新阶段。
硬件建设上,企业布局4条HCU全自动装配及检测调试生产线,引进60台(套)先进自动化装配设备与高精度在线监测装置,依托机械臂自动上下料、AGV智能转运、智能立体仓库等智能设施,实现生产、仓储、物流全流程自动化作业。软件赋能方面,通过搭建一体化数字管控体系,打通研发、生产、仓储、能耗、销售全链条数据壁垒,破除信息孤岛,实现生产调度精准化、流程管控数字化、能耗管理精细化,全面优化生产全周期管理效能。
“智能化改造不仅实现了数智化技术突破,更带来了经济效益的稳步增长,创新价值与经济价值实现双向提升。”雷相华介绍,经测算,企业产品品质达标率稳定在99.8%。凭借优异的产品品质与稳定性,瑞尔隆盛成功切入主流车企供应链,国产化替代优势持续放大,市场盈利能力与品牌竞争力同步增强。
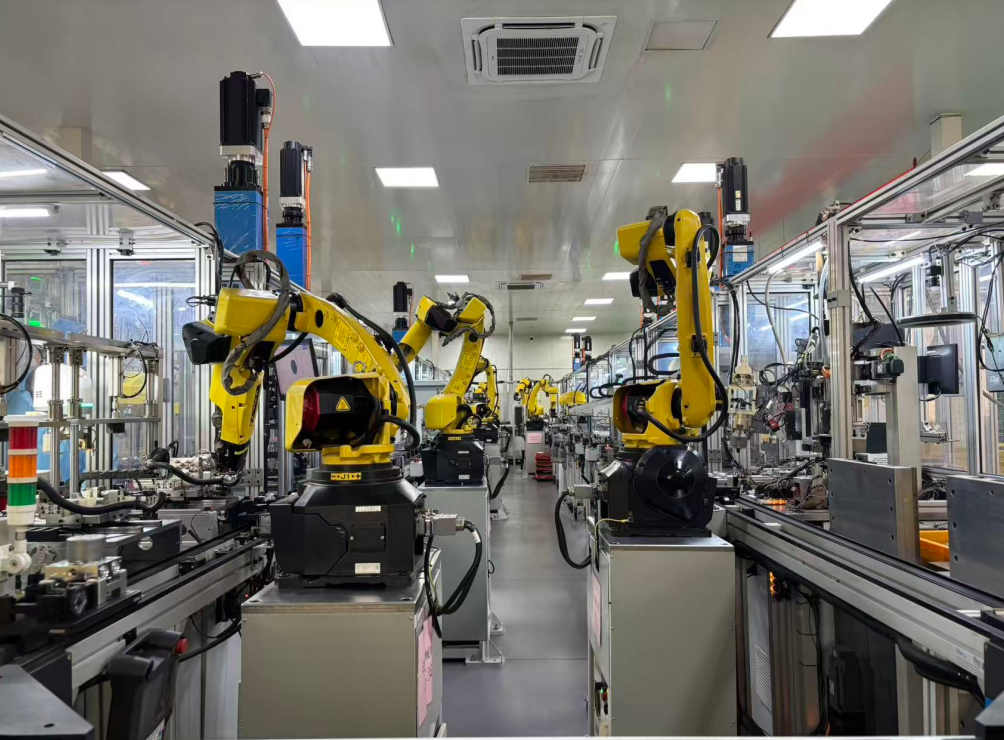
深耕行业多年,凭借持续的技术研发与精益制造,瑞尔隆盛已累计为吉利、五菱、长城、标致等众多国内外车企客户供应HCU系列产品超200万台。
下一步,瑞尔隆盛将持续深化智能化建设,推动AI技术与生产制造深度融合,不断夯实高端汽车零部件智能制造核心竞争力,以数字化转型与智能化升级,持续为企业高质量发展赋能蓄力。(张琼霞 陈秋瑾 束曳)